
Увод: Основна вредност и логика избора система титанијумских анодних премаза
У области савремене индустријске електрохемије, титанијумске аноде су постале незаменљиве компоненте језгра у бројним критичним процесима због својих одличних перформанси. Њихова основна структура се састоји од металне подлоге титанијума обложене једним или више слојева активних супстанци са специфичним електрокаталитичким својствима, формирајући јединствен систем премаза. Овај дизајн генијално комбинује високу механичку чврстоћу и добру отпорност на корозију титанијумске подлоге са одличном електрокаталитичком активношћу материјала за облагање, омогућавајући титанијумској аноди да ради стабилно и ефикасно у различитим тешким електрохемијским окружењима.
Различити системи премаза, као што су Ру-Ир, Ир-Та и Пт, показују значајне разлике у саставу, микроструктури и макроскопским својствима. Ове разлике директно одређују њихову применљивост у различитим индустријским сценаријима. На пример, Ру-Ир премази показују изузетно низак препотенцијал у реакцијама еволуције хлора и могу ефикасно катализовати оксидацију хлоридних јона за стварање гаса хлора, тако да се широко користе у пољима која захтевају велику-производњу хлора као што је хлор-алкална индустрија и дезинфекција воде. Ир-Та премази, с друге стране, показују одличну стабилност у условима реакције јаке киселине, високе температуре и ослобађања кисеоника и често се користе у процесима галванизације и електрохемијске обраде са високим захтевима за стабилност аноде, као што су електролитичка производња бакарне фолије и елоксирање алуминијумске фолије. Иако су Пт премази релативно скупи, они поседују изузетно високу електрокаталитичку активност и хемијску стабилност, играјући кључну улогу у врхунским апликацијама са строгим захтевима за перформансе електрода и ниском ценом осетљивости, као што су гориве ћелије са протонском разменом (ПЕМФЦ) и врхунска електронска галванизација.

Суочени са тако разноликим спектром система премаза, како одабрати најприкладнији премаз титанијумске аноде за специфичне индустријске примене постало је кључно питање за многе инжењере и{0}}доносе одлука у предузећу. Ово не само да укључује-дубинско разумевање техничких карактеристика различитих система премаза, већ захтева и свеобухватно разматрање специфичних услова рада сценарија примене, као што је утицај састава електролита, температуре, густине струје, радног напона и других фактора на перформансе аноде и радни век. У исто време, различите групе купаца имају значајне разлике у својим потребама за системима титанијумских анодних премаза због варијација у њиховим индустријама, сценаријима примене и фокусним областима.
Овај чланак има за циљ да систематски анализира техничке карактеристике, применљиве сценарије и стратегије избора уобичајених система премаза као што су Ру-Ир, Ир-Та и Пт као одговор на типичне потребе горњих шест група купаца. Дубљом анализом-дубинског рада различитих система премаза у различитим радним условима и комбиновањем практичних случајева примене, пружа научне и практичне предлоге за избор за сваку групу купаца, помажући корисницима да донесу информисаније и разумније одлуке када се суоче са сложеним потребама индустријске примене, дајући на тај начин пуну игру предностима система титанијумских анодних премаза и побољшавајући ефикасност, квалитет и одрживост индустријске производње.
И. Системи за облагање језгра: карактеристике и хемијске основе
Избор система премаза је, у суштини, тежња за оптималном равнотежом између активности, стабилности и цене, на основу каталитичких захтева циљне електрохемијске реакције (као што је еволуција кисеоника или хлора) и корозивности електролита.
| Систем премаза | Цоре Окидес | Типичан атомски однос | Примарна електрохемијска реакција | Кључне карактеристике | Оптимално окружење апликације |
|---|---|---|---|---|---|
| Ру-Ир серија (хлор-еволуира) | РуО₂, ИрО₂ | Ру:Ир=3:7 до 7:3 | Реакција еволуције хлора (ЦЕР) | Веома низак потенцијал за еволуцију хлора (<1.13V), high catalytic activity, relatively manageable cost. | Окружење хлорид{0}}јона (раслана вода, морска вода, ХЦл) |
| Ир-Та серија (кисеоник-еволуира) | ИрО₂, Та₂О₅ | Ир:Та=7:3 до 3:7 | Реакција еволуције кисеоника (ОЕР) | Одлична ОЕР стабилност у киселим срединама; премаз је робустан и издржљив. | Кисела, високо оксидирајућа окружења (сумпорна киселина, азотна киселина, ПЕМ електролиза) |
| Платинасти (Пт) премаз | Пт (метално стање) | -- | ОЕР / ЦЕР (универзално) | Најбоља проводљивост, низак препотенцијал, али чист Пт премаз може лако да се разгради под снажном еволуцијом кисеоника. | Ниско{0}}прецизна галванизација, истраживање, специфична електрохемијска синтеза високе{1}} |
| Више{0}}компонентни композитни премази | Ру-Ир-Та, Ру-Ир-Пт-Ти итд. | Прилагођено по потреби | ОЕР / ЦЕР (побољшано) | Балансира својства кроз допирање елемената.Та продужава животни век, Пт потискује нежељене реакције. | Тешки услови рада (висока температура, велика густина струје, сложени медији) |
Научна природа квара премаза:Отказивање свих премаза потиче или од електрохемијског растварања активних компоненти или због формирања не-активних оксида (као што је ТиО₂) што доводи до „пасивације“. Стога, избор компатибилног премаза значи одабир путање са најспоријом стопом неуспеха.
ИИ. Инжењери за заштиту од корозије/катодне заштите (персона А): адаптација животне средине и решења за дугорочну{1}} заштиту
(И) Поређење типичних система премаза и прилагођавања околини
1. Ру-Ир премаз: исплатив-избор за земљиште и бетонско окружење

Ру-Ир премаз је систем премаза који се широко користи у системима катодне заштите за укопане цевоводе и бетонске конструкције. Његов састав углавном укључује оксиде рутенијума (Ру) и иридијума (Ир), са титанијумом као супстратом за ношење ових активних супстанци. На микро нивоу, Ру-Ир премаз има јединствену кристалну структуру и дистрибуцију елемената, што му даје одличне перформансе у неутралним до слабо алкалним медијима.
У земљишту и бетону, Ру-Ир премаз показује бројне предности. Прво, има низак препотенцијал еволуције хлора, који може ефикасније катализовати оксидацију хлоридних јона за стварање гаса хлора, обезбеђујући на тај начин довољно електрона за катодну заштиту и инхибирање корозије метала. У катодној заштити закопаних цевовода земљиште обично садржи одређену количину хлоридних јона. Карактеристика пренапона ниског еволуције хлора Ру-Ир премаза омогућава му да брзо реагује, успостави ефикасно катодно заштитно електрично поље и спречи корозију метала цевовода.
Друго, структура Ру-Ир превлаке може ефикасно да инхибира пасивизацију титанијумске подлоге. Током-дуготрајне употребе, титанијумска подлога може да формира пасивни филм у одређеним окружењима, што доводи до смањења перформанси аноде. Међутим, Ру-Ир премаз може одржати активност титанијумске подлоге кроз сопствене електрохемијске реакције, обезбеђујући да је анода увек у добром радном стању. Ова карактеристика је кључна за обезбеђивање-дугорочне стабилности система катодне заштите.
Из перспективе практичне примене, у окружењима са ниским отпором тла, пројектована густина струје титанијумских анода обложених Ру-Ир-ом треба да буде изабрана у умереном опсегу да би се обезбедио стабилан рад аноде и радни век превлаке. У уобичајеним случајевима примене који се односе на блискоисточна нафтна и гасна поља, систем катодне заштите за доњу плочу резервоара користио је Ру-Ир обложене титанијумске аноде. Пре употребе, стопа корозије доње плоче резервоара била је релативно висока, што је озбиљно утицало на безбедност и радни век резервоара. Након усвајања Ру-Ир анода, стопа корозије се може значајно смањити, што може ефикасно продужити век трајања резервоара за складиштење и смањити трошкове одржавања и потенцијалне опасности по безбедност. Ово у потпуности доказује ефикасан заштитни ефекат Ру-Ир премаза на металне конструкције у земљишту.
2. Ир-Та премаз: „Елитна отпорност на корозију“ за морска и-морска окружења са високим садржајем соли

Ир-Та премаз се углавном састоји од оксида иридијума (Ир) и тантала (Та), такође са титанијумом као подлогом. Овај премаз се разликује од Ру-Ир премаза по кристалној структури и саставу елемената, дајући му на тај начин јединствену отпорност на корозију у морским и-срединама са високим садржајем соли.
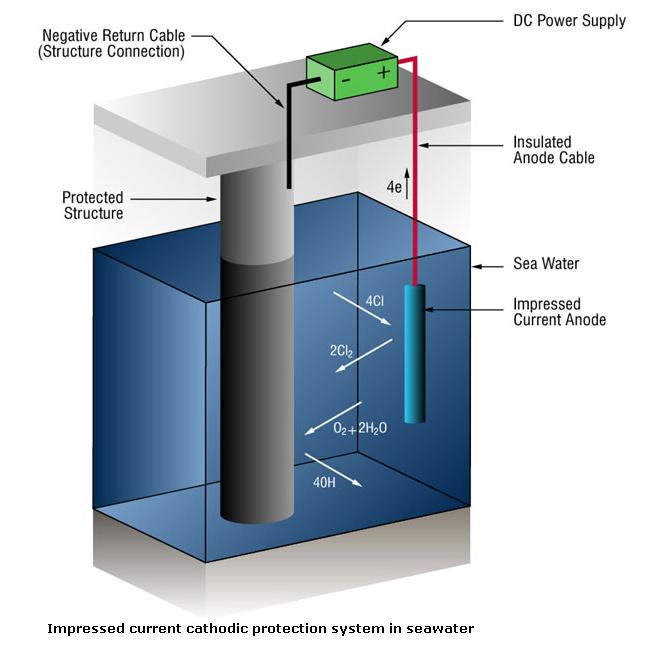
У окружењима са морском водом и високом концентрацијом хлоридних јона, премаз Ир-Та показује одличну стабилност. Његова стопа корозије је изузетно ниска, углавном због високог потенцијала за еволуцију кисеоника. При овом великом потенцијалу, мање је вероватно да ће се оксидационе реакције десити на површини аноде, чиме се избегава оксидативни отказ аноде. У тренутном систему катодне заштите на морским платформама, висока корозивност морске воде и сложено електрохемијско окружење постављају изузетно високе захтеве за аноде. Ир-Та премаз може да одржи стабилно радно стање у таквим окружењима, обезбеђујући поуздану катодну заштиту за челичне конструкције платформе.
Поред тога, висока стабилност Ир-Та премаза се такође огледа у његовој способности да се одупре разним агресивним супстанцама у морској води и{1}}срединама са високим садржајем соли. На пример, компоненте као што су сулфатни и магнезијумови јони у морској води могу да кородирају аноду под одређеним условима, али Ир-Та премаз може ефикасно да се одупре овој корозији и обезбеди дугорочне-перформансе аноде.
Приликом пројектовања и коришћења титанијумских анода обложених Ир-Та, треба обратити пажњу на неке кључне параметре. Размак између анода мора бити довољан да обезбеди уједначену дистрибуцију струје и избегне неуједначене перформансе аноде узроковане прекомерном или недовољном локалном струјом. Дебљина премаза мора да испуњава одређене стандарде, што је такође важан фактор за обезбеђивање дугорочне-стабилности аноде. Дебљи премаз може пружити бољу заштиту и смањити ерозију титанијумске подлоге од стране електролита. У практичним применама, дуготрајни{6}}мониторинг је открио да Ир-Та обложене титанијумске аноде дизајниране у складу са разумним параметрима могу да обезбеде да дугорочна-колебања потенцијала буду унутар стабилног опсега, обезбеђујући стабилан потенцијални излаз за систем катодне заштите и обезбеђујући безбедност металних конструкција. На пример, у катодној заштити темељних конструкција неких европских ветроелектрана на мору, усвојене су титанијумске аноде обложене Ир-Та. Након година праћења рада, перформансе аноде су стабилне, а потенцијална флуктуација је увек у дозвољеном опсегу, што може ефикасно заштитити темељне структуре ветроелектрана од корозије морске воде.
(ИИ) Пројектовање кључних техничких параметара и методе верификације
Поред избора одговарајућег система премаза, инжењери за заштиту од корозије/катодне заштите такође морају да спроведу научни дизајн кључних техничких параметара (као што су радни век, густина струје, дебљина превлаке) титанијумских анода и строгу проверу дуготрајних{0}}перформанси како би се осигурало да аноде могу да задовоље стварне инжењерске потребе. Следеће ће се фокусирати на увођење модела израчунавања радног века и метода-дугорочне верификације учинка.
1. Модел израчунавања века трајања: Век трајања титанијумских анода углавном је одређен брзином потрошње активних компоненти у премазу. На основу Фарадејевог закона електролизе може се извести модел прорачуна радног века титанијумских анода: Век трајања (године)=(Укупна маса активних супстанци у превлаци × Фарадејева константа) / (Густина струје × Површина аноде × Фактор временске конверзије × Валентно стање активних супстанци). Међу њима, укупна маса активних супстанци у премазу=Оптерећење премаза (г/㎡) × површина аноде (㎡); Фарадејева константа је 96485Ц/мол; фактор конверзије времена је 365×24×3600 (претварање секунди у године); валентно стање активних супстанци (као што су Ру⁴+, Ир⁴+) је обично 4. На пример, за Ру-Ир превлаку од титанијумске аноде са оптерећењем премаза од 5г/㎡, површином аноде од 1㎡ и радном густином струје од 8А/㎡, израчунати век трајања је (5×1×96485)/(8×1×365×24×3600×4) ≈ 18 година. Овај модел може да пружи научну основу за избор и пројектовање титанијумских анода у инжењерингу, али треба напоменути да ће на стварни радни век утицати фактори као што су уједначеност превлаке, састав електролита и флуктуација радне струје, тако да је при пројектовању потребно узети у обзир одговарајуће сигурносне маргине (обично 1,2-1,5 пута израчунати век трајања).
2. Дугорочна-метода верификације учинка: Да би се обезбедила дугорочна-стабилност титанијумских анода у стварним радним окружењима, неопходно је спровести дугорочну{1}}верификацију перформанси путем убрзаних тестова корозије и-тестирања закопавања на лицу места. Убрзани тест корозије симулира сурово радно окружење (као што је висока температура, висока концентрација електролита, велика густина струје) у лабораторији и процењује закон деградације перформанси аноде за кратко време. На пример, тест убрзане корозије у сланом спреју (у складу са стандардом АСТМ Б117) може да симулира морско окружење са високим садржајем-соли и посматра промене у изгледу премаза, потенцијалу и брзини корозије аноде након одређеног временског периода; тест убрзане електролизе може да симулира дуготрајно-радно стање аноде под пројектованом густином струје и процени животни век аноде мерењем стопе потрошње активних компоненти у премазу. Тест сахрањивања на лицу места је да се титанијумска анода закопа у стварно радно окружење (као што је тло или морска вода на локацији пројекта), и да се редовно прати и прати потенцијал аноде, излаз струје и интегритет премаза (на пример, сваких 6 месеци, 1 године, 3 године). Тест закопавања на лицу места{14}}истински може да одражава перформансе аноде у стварном окружењу. Генерално, потребно је да потенцијална стопа распада аноде након 3 године рада на лицу места-буде мања од 5% годишње, а да премаз нема очигледног љуштења, пуцања или корозије, што се може сматрати да испуњава дугорочне захтеве{19}}перформансе. Поред тога, током процеса верификације, такође је неопходно детектовати састав електролита око аноде како би се избегло накупљање штетних јона (као што су флуоридни јони) који могу да убрзају корозију титанијумске подлоге.
|
Систем премаза |
Применљиво окружење |
Основни индикатори учинка |
Кључни параметри дизајна |
Предности |
|
Ру-Ир премаз |
Неутрално до слабо алкално земљиште, бетонско окружење (отпорност тла мања или једнака 50Ω·м) |
Пренапон еволуције хлора Мањи или једнак 0,15В; брзина корозије мања или једнака 0,01 мм годишње; опсег флуктуације потенцијала Мањи или једнак 10мВ |
Оптерећење премаза 5-12г/㎡; густина радне струје 2-10А/㎡; дебљина премаза 10-15μм |
Висока исплативост{0}; одлична каталитичка активност еволуције хлора; може инхибирати пасивизацију титанијумске подлоге; погодан за већину сценарија катодне заштите тла и бетона |
|
Ир-Та премаз |
Marine environment, high-salt environment (chloride ion concentration >30.000 ппм)
|
Потенцијал за еволуцију кисеоника Већи или једнак 1,6В; брзина корозије мања или једнака 0,005 мм/годишње; опсег флуктуације потенцијала Мањи или једнак 5мВ |
Оптерећење премаза 8-15 г/㎡; густина радне струје 5-15А/㎡; дебљина премаза 15-20μм |
Изузетно јака отпорност на корозију; висока стабилност у високо-окружењу соли; може да се одупре удару таласа и везивању морских организама; дуг радни век |
ИИИ. Инжењери процеса галванизације/ПЦБ/бакарне фолије (особа Б): прецизна контрола и стратегије оптимизације ефикасности
(И) Основни утицај система премаза на квалитет премаза
За инжењере процеса галванизације/ПЦБ/бакарне фолије, основни захтев је да се осигура уједначеност и конзистентност галванизованог слоја, побољша ефикасност галванизације и принос производа, и да се у исто време испуне захтеви за заштиту животне средине у производном процесу. Перформансе титанијумске анодне превлаке директно утичу на дистрибуцију струје током процеса галванизације, каталитичку активност реакције електроде и чистоћу галванизованог слоја, чиме се одређује квалитет коначног галванизованог производа. Следеће ће се фокусирати на анализу утицаја два типична система премаза (Ру-Ир-Та композитни премаз и Пт премаз) на квалитет галванизације и сценарије њихове примене.
1. Ру-Ир-Та композитни премаз: гаранција уједначености за галванизацију високе густине

У сценаријима галванизације високе{0}}густине као што је вертикална континуирана галванизација ПЦБ-а (ВЦП) и производња електролитичке бакарне фолије, захтеви за униформност галванизованог слоја су изузетно строги. На пример, ширина линија финих линија ПЦБ-а је обично мања од 50 μм, а грешка дебљине галванизованог слоја треба да се контролише унутар ±5%; уједначеност дебљине електролитичке бакарне фолије (нарочито ултра- танке бакарне фолије дебљине мање од или једнаке 12μм) директно утиче на њену затезну чврстоћу и електричну проводљивост. Композитни премаз Ру-Ир-Та је тернарни оксидни премаз који се састоји од рутенијум оксида, иридијум оксида и тантал оксида. Има карактеристике уједначене дистрибуције струје, високе каталитичке активности и добре стабилности, што може ефикасно да гарантује униформност галванизованог слоја у сценаријима галванизације високе{10}}густине.
Разлог зашто композитни премаз Ру-Ир-Та може да постигне уједначену дистрибуцију струје је тај што његова јединствена структура границе зрна на наноразмери може да смањи отпор површине електроде и учини да струја буде равномерно распоређена на целој површини електроде, чиме се избегава „ефекат ивице“ (феномен да је густина струје већа на ивици дебљине обрадака, што је резултат веће густине струје у средини радног комада галванизовани слој) који се лако јавља у традиционалној галванизацији. У исто време, Ру и Ир компоненте у премазу обезбеђују високу електрокаталитичку активност, што може убрзати брзину реакције електроде, побољшати ефикасност галванизације и смањити време галванизације; Та компонента побољшава стабилност премаза, избегава растварање превлаке током процеса галванизације и обезбеђује чистоћу галванизованог слоја. У стварној производњи ПЦБ ВЦП линија, употреба Ру-Ир-Та композитних титанијумских анода за премазивање може да направи грешку у дебљини галванизованог слоја финих линија ПЦБ-а контролисану унутар ±3%, а стопа приноса производа је повећана за више од 10% у поређењу са традиционалним оловним анодама. У производњи електролитичке бакарне фолије, ру-Ир-Та композитна обложена анода од титанијума може да смањи храпавост површине бакарне фолије (Ра мањи од или једнак 0,3 μм) и побољша уједначеност дебљине бакарне фолије, што испуњава захтеве за високо{12}квалитетне производе од бакарне фолије.
2. Пт премаз: галванизација племенитих метала и решење за замену тврдог хрома

У сценаријима галванизације племенитих метала (као што је позлата, родијум) и замена тврдог хрома, захтеви за чистоћу галванизованог слоја и заштиту животне средине у процесу су изузетно високи. Галванизација племенитих метала се широко користи у врхунским-електронским компонентама (као што су конектори, интегрисана кола) и прецизним инструментима. Галвански слој мора имати високу чистоћу, добру електричну проводљивост и отпорност на корозију; Тврди хром се често користи у површинској обради механичких делова (као што су хидраулички цилиндри, клипњаче) да би се побољшала отпорност на хабање и тврдоћа делова, али традиционално тврдо хромирање користи оловне аноде, које ће производити олово-које садрже отпадне воде и отпадни гас, што доводи до озбиљног загађења животне средине и не испуњава тренутне стандарде заштите животне средине (РЕЦХ, РОХС). Титанијумске аноде са Пт премазом постале су идеалан избор за ове сценарије због своје високе хемијске стабилности и одличне електрокаталитичке активности.
Пт премаз је премаз од племенитог метала припремљен физичким таложењем паре (ПВД) или хемијским таложењем паре (ЦВД) на титанијумској подлози. Има изузетно високу хемијску инертност и неће се растворити или реаговати током процеса галванизације, чиме се обезбеђује чистоћа галванизованог слоја. У галванизацији племенитих метала, титанијумска анода са Пт премазом може избећи ко-таложење нечистоћа (као што су јони олова, јони гвожђа) у галванизованом слоју, обезбеђујући да је чистоћа галванизованог слоја племенитог метала већа или једнака 99,99%. У процесу замене тврдог хрома (као што је тровалентно хромирање), титанијумска анода са Пт премазом може заменити традиционалну оловну аноду, елиминисати загађење оловом и испунити захтеве заштите животне средине. У исто време, Пт премаз има високу електрокаталитичку активност за реакцију оксидације електролита, што може смањити напон резервоара процеса галванизације, смањити потрошњу енергије за више од 15% у поређењу са традиционалним оловним анодама и побољшати ефикасност галванизације. На пример, у производној линији тровалентног хромирања произвођача аутомобилских делова, употреба титанијумских анода са Пт премазом не само да испуњава стандарде за заштиту животне средине, већ и чини отпорност на хабање тровалентног хромираног слоја до нивоа традиционалног тврдог хромирања, а ефикасност производње се повећава за 20%.
(ИИ) Пројектовање конструкције и усклађивање параметара процеса
Да би се у потпуности искористиле предности перформанси система премаза, инжењери процеса галванизације/ПЦБ/бакарне фолије такође морају да изврше разуман структурални дизајн титанијумских анода и научно усклађивање параметара процеса. Следеће ће се фокусирати на увођење избора структуре аноде (мрежа, плоча) и дебљине, и искуствене вредности оптерећења премаза.
1. Избор структуре и дебљине аноде: Структуру и дебљину аноде треба одредити према специфичном процесу галванизације и карактеристикама радног предмета. У производњи електролитичке бакарне фолије често се користе мрежасте аноде (обично са величином ока од 20-50 месх). Мрежаста структура може учинити да електролит глатко циркулише, смањи поларизацију концентрације површине електроде и обезбеди уједначеност дебљине бакарне фолије; дебљина мрежасте аноде је обично 0,8-1,2 мм, што може уравнотежити механичку чврстоћу и електричну проводљивост аноде. У вертикалној континуираној галванизацији ПЦБ-а, често се користе порозне аноде од титанијумске плоче (порозност 30-50%). Порозна структура може повећати специфичну површину аноде, побољшати уједначеност дистрибуције струје и избећи "ефекат ивице" ПЦБ плоче; дебљина аноде порозне титанијумске плоче је обично 2-3 мм, што може осигурати стабилност аноде током дуготрајне галванизације велике брзине. У галванизацији племенитих метала, због високе цене Пт превлаке, аноде од лима дебљине 1-2 мм се често користе да би се смањила количина коришћеног Пт-а, а површина аноде је полирана да би се побољшала униформност дистрибуције струје.
2. Доживите вредност оптерећења премаза: Оптерећење премаза је важан параметар који утиче на век трајања и електрокаталитичку активност титанијумских анода. Различити процеси галванизације имају различите захтеве за оптерећење премаза. На пример, у процесу галванизације ПЦБ ВЦП, оптерећење композитног премаза Ру-Ир-Та је обично 8-12 г/㎡. Ако је оптерећење прениско, животни век аноде ће бити скраћен; ако је оптерећење превисоко, трошак ће бити повећан и може утицати на уједначеност дистрибуције струје. У процесу производње електролитичке бакарне фолије, оптерећење композитног премаза Ру-Ир-Та је обично 12-15 г/㎡ да би се задовољили захтеви дуготрајног рада велике густине струје (15-20 А/㎡). У процесу галванизације племенитих метала, оптерећење Пт премаза је обично 0,5-1 г/㎡. Због високе каталитичке активности Пт, мала количина оптерећења може задовољити захтеве за галванизацију, а превелико оптерећење ће значајно повећати трошкове. Треба напоменути да је оптерећење премаза потребно ускладити са густином радне струје. Генерално, што је већа густина радне струје, веће је потребно оптерећење премаза да би се обезбедио радни век аноде.
|
Систем премаза
|
Основни сценарији апликација |
Утицај на премаз/процес |
Захтеви за пројектовање конструкција |
Цоре Адвантагес |
|
Ру-Ир-Та композитни премаз |
Вертикална континуална галванизација ПЦБ-а (ВЦП), производња електролитичке бакарне фолије, галванизација финих линија |
Обезбедите равномерну дистрибуцију струје; смањити грешку дебљине премаза (мање или једнако ±3%); побољшати ефикасност галванизације (повећање за 10-20%); смањити храпавост премаза (Ра мањи од или једнак 0,3 μм) |
ПЦБ галванизација: порозна титанијумска плоча (порозност 30-50%), дебљина 2-3мм; електролитичка бакарна фолија: мрежаста анода (величина мреже 20-50 месх), дебљина 0,8-1,2мм; оптерећење премаза 8-15г/㎡ |
Одлична уједначеност дистрибуције струје; висока каталитичка активност; добра стабилност; погодно за сценарије-галванизације високе густине; висока -ефикасност |
|
Пт Цоатинг |
галванизација племенитих метала (позлата, родијум), замена тврдог хрома (тровалентно хромирање) |
Обезбедите високу чистоћу галванизованог слоја (већу или једнаку 99,99%); елиминисати загађење оловом (испуњавати РоХС/РЕАЦХ стандарде); смањити напон резервоара (уштеда енергије за 15-20%) |
Лимаста анода, дебљине 1-2мм; полирање површине; оптерећење премаза 0,5-1г/㎡; ПВД/ЦВД процес припреме |
Изузетно висока хемијска стабилност; нема растварања током галванизације; заштита животне средине и усклађеност; висока електрокаталитичка активност; погодно за врхунске{0}} сценарије галванизације |
ИВ. Инжењери за третман воде/ЕДИ/функционални систем воде (персона Ц): Производни{1}}Баланс ефикасности и решења за усклађеност са прописима
(И) Кључне тачке за избор премаза у сценаријима дезинфекције и пречишћавања
За инжењере за третман воде/ЕДИ/функционалне системе воде, основни захтев је да реализују ефикасну дезинфекцију или пречишћавање воде, осигурају да квалитет отпадне воде испуњава релевантне националне стандарде (као што су ГБ 5749《Стандард здравствене исправности воде за пиће експрес, ГБ/Т 11446《Електронски стандард квалитета воде за стандардну експресну контролу), као и да контролише исто време рада система за третман воде и потрошњу енергије. Перформансе титанијумске аноде директно утичу на ефикасност процеса пречишћавања воде (као што је ефикасност производње хлора, ефикасност уклањања јона), ниво потрошње енергије и безбедност квалитета воде. Следеће ће се фокусирати на анализу кључних тачака избора премаза у два типична сценарија (дезинфекција и ЕДИ припрема ултрачисте воде) и примену одговарајућих система премаза (Ру-Ир-Сн премаз и Ир-Та премаз).
1. Ру-Ир-Сн премаз: мерило ефикасности за генераторе натријум хипохлорита

Генератори натријум хипохлорита се широко користе у дезинфекцији воде за пиће, дезинфекцији воде у базену, дезинфекцији болничких отпадних вода и другим сценаријима. Њихов основни принцип је електролиза раствора натријум хлорида да би се створио натријум хипохлорит (-дезинфекционо средство широког спектра) кроз титанијумске аноде. За овај сценарио, кључни захтеви за систем премаза су висока ефикасност еволуције хлора, ниска потрошња енергије и одсуство секундарног загађења (као што је растварање јона тешких метала). Ру-Ир-Сн композитни премаз је тернарни оксидни премаз који се састоји од рутенијум оксида, иридијум оксида и калајног оксида, што је мерило ефикасности за генераторе натријум хипохлорита.
Компоненте Ру-Ир у Ру-Ир-Сн превлаци имају високу електрокаталитичку активност за реакцију еволуције хлора, која може ефикасно катализовати оксидацију хлоридних јона у раствору натријум хлорида да би створила гасовити хлор, а затим реагује са водом да би створила натријум хипохлорит. Ефикасност еволуције хлора Ру-Ир-Сн превлаке може да достигне више од 95%, што је знатно више од оне код традиционалних графитних анода (око 70%). Компонента Сн у премазу може побољшати стабилност премаза, смањити брзину растварања премаза и избећи секундарно загађење квалитета воде узроковано растварањем јона тешких метала (као што су Ру, Ир). У исто време, Ру{10}}Ир-Сн премаз има низак потенцијал еволуције хлора, што може смањити напон електролизе генератора натријум хипохлорита, смањити потрошњу енергије за више од 20% у поређењу са традиционалним графитним анодама и значајно смањити трошкове рада система за пречишћавање воде. У стварној примени-постројења за пречишћавање воде за пиће великих размера, употреба титанијумских анода са Ру-Ир-Сн премазом у генераторима натријум хипохлорита може да учини да садржај заосталог хлора у отпадној води буде стабилан на 0,3-0,5 мг/л хлор у стандардној јединици производње хлор-а (9 хлор). само 2,5кВх/кг Цл₂, што је далеко ниже од националног просека (3,5кВх/кг Цл₂). Поред тога, Ру-Ир-Сн премаз може да се прилагоди флуктуацији концентрације раствора натријум хлорида (5-20%) и температуре (5-40 степени) у стварном процесу третмана воде, обезбеђујући стабилан рад генератора натријум хипохлорита.
2. Ир-Та премаз: Дизајн компатибилности за ЕДИ модуле

ЕДИ (Елецтродеионизатион) технологија је кључна технологија за припрему ултра-чисте воде (проводљивост мања или једнака 0,1 μС/цм) и широко се користи у полупроводничкој, електронској, фармацеутској и другим индустријама. Основна компонента ЕДИ система је ЕДИ модул, који остварује дубоко уклањање јона у води кроз комбиновано дејство јоноизмењивачке смоле и електричног поља. Титанијумске аноде су важне компоненте ЕДИ модула, које обезбеђују електрично поље потребно за реакцију јонске размене. За овај сценарио, кључни захтеви за систем премаза су висока стабилност у процесу електролизе, без растварања нечистоће јона и добра компатибилност са ЕДИ модулом. Ир-Та премаз је постао први избор за ЕДИ модуле због своје изузетно високе хемијске стабилности и стабилности еволуције кисеоника.
У ЕДИ модулу, анода од титанијума треба да ради у окружењу воде високе{0}} чистоће (проводљивост мања или једнака 10 μС/цм) и са високим интензитетом електричног поља током дужег времена. Превлака Ир-Та има изузетно висок потенцијал за еволуцију кисеоника и хемијску стабилност, што може да избегне растварање превлаке током процеса електролизе, обезбеди да се у ултра-чисту воду не уносе јони нечистоћа (као што су Ир, Та) и да испуњава захтеве квалитета воде електронског квалитета (ГБ/Т 11446). Истовремено, премаз Ир-Та има стабилне перформансе еволуције кисеоника, што може да одржи стабилан радни напон током-дуготрајног рада ЕДИ модула, избегне флуктуацију интензитета електричног поља и обезбеди ефикасност уклањања јона ЕДИ модула. Дизајн титанијумске аноде са Ир-Та премазом за ЕДИ модуле такође треба да обрати пажњу на компатибилност са структуром канала протока главних брендова ЕДИ модула (као што су ГЕ, Сиеменс), обезбеђујући да се анода може савршено инсталирати у модул и да је тренутна дистрибуција уједначена. У стварној примени ултра-система за припрему чисте воде у фабрици полупроводника, употреба титанијумских анода са Ир-Та премазом у ЕДИ модулима може учинити проводљивост произведене ултра{14}}чисте воде стабилном на мање од или једнако 0,06 μС/цм, а ЕДИ модул је значајно смањио, уз не више од 5 година рада, потребног одржавања. оперативни трошкови система са ултра{17}}истим водама.
(ИИ) Безбедност квалитета воде и усклађеност са прописима
За инжењере за третман воде/ЕДИ/функционалне системе воде, безбедност квалитета воде је главни приоритет и неопходно је стриктно осигурати да процес пречишћавања воде испуњава релевантне националне и индустријске стандарде. Следеће ће се фокусирати на увођење контролних мера преципитације металних јона и метода оптимизације потрошње енергије, како би се помогло инжењерима да остваре равнотежу између ефикасности третмана воде и безбедности квалитета воде, и обезбеде усклађеност са прописима.

1. Мере контроле преципитације металних јона: Преципитација металних јона (као што су Ру, Ир, Та, Пт) из титанијумских анодних премаза је један од главних фактора који утичу на безбедност квалитета воде. Да би се контролисало таложење металних јона, прво је неопходно одабрати систем превлаке са високом стабилношћу и ниском брзином растварања (као што је Ру-Ир-Сн премаз, Ир-Та премаз). Друго, потребно је стриктно контролисати квалитет премаза током процеса производње титанијумских анода, као што је осигурање уједначености и компактности премаза, избегавање недостатака премаза (као што су рупице, пукотине) које могу довести до убрзаног растварања. Поред тога, потребно је редовно детектовати садржај јона метала у ефлуентној води током рада система за пречишћавање воде. На пример, у сценаријима дезинфекције воде за пиће, садржај јона тешких метала (као што су Ру, Ир) у отпадној води треба контролисати испод 0,001 мг/Л (испуњавање стандарда ГБ 5749); у електронским сценаријима за ултра{9}}припрему чисте воде, садржај металних јона треба да се контролише испод 1ппт (испуњавање стандарда ГБ/Т 11446). Методе детекције могу да користе масену спектрометрију индуктивно спрегнуте плазме (ИЦП-МС) за прецизно мерење. Ако садржај металних јона премашује стандард, потребно је на време проверити интегритет титанијумског анодног премаза и по потреби заменити аноду.
2. Методе оптимизације потрошње енергије: Потрошња енергије је важан део оперативних трошкова система за пречишћавање воде. Оптимизација потрошње енергије титанијумских анода може ефикасно смањити трошкове рада. Главне методе оптимизације потрошње енергије укључују: (1) Одабир система превлаке са ниским пренапоном (као што је Ру-Ир-Сн премаз за еволуцију хлора, Ир-Та премаз за издвајање кисеоника), који може смањити напон електролизе и на тај начин смањити потрошњу енергије. (2) Оптимизација структуре и распореда титанијумских анода, као што је коришћење порозних анода за повећање специфичне површине аноде, смањење густине струје на површини аноде и смањење пренапона. (3) Контролисање радних параметара система за пречишћавање воде, као што је оптимизација концентрације електролита (као што је концентрација раствора натријум хлорида у генераторима натријум хипохлорита), температуре и брзине протока, како би се осигурало да систем ради под оптималним радним условима. (4) Редовно чишћење површине титанијумских анода за уклањање прљавштине и каменца на површини, избегавање повећања отпора површине аноде и осигуравање стабилног рада аноде. На пример, у општинском постројењу за пречишћавање отпадних вода, након оптимизације структуре титанијумских анода Ру{13}}Ир-Сн премаза и радних параметара, потрошња енергије јединице за дезинфекциони систем је смањена за 25%, а годишњи трошак уштеде енергије је више од 1 милион јуана.
|
Систем премаза |
Основни сценарији апликација |
Кључни параметри перформанси |
Индикатори усклађености |
Предности |
|
Ру-Ир-Сн премаз |
Генератори натријум хипохлорита, дезинфекција воде за пиће, дезинфекција воде у базену, дезинфекција болничких отпадних вода |
Ефикасност еволуције хлора Већа или једнака 95%; Јединична потрошња енергије за производњу хлора Мања или једнака 2,5кВх/кг Цл₂; брзина растварања премаза мања или једнака 0,001 мг/(Л·х) |
Квалитет отпадне воде задовољава ГБ 5749; садржај јона тешких метала мањи или једнак 0,001 мг/Л; нема секундарног загађења |
Висока ефикасност еволуције хлора; ниска потрошња енергије; добра стабилност; нема секундарног загађења; погодан за различите сценарије дезинфекције |
|
Ир-Та премаз |
ЕДИ модули, електронска ултра-припрема чисте воде,{1}}третман воде високе чистоће |
Стабилност еволуције кисеоника: флуктуација радног напона Мања или једнака 5мВ; Ефикасност уклањања јона Већа или једнака 99,9%; брзина растварања премаза мања или једнака 0,0001 мг/(Л·х) |
Квалитет отпадне воде задовољава ГБ/Т 11446; садржај металних јона мањи или једнак 1ппт; компатибилан са главним брендовима ЕДИ модула |
Изузетно висока хемијска стабилност; нема таложења јона нечистоћа; стабилан рад; дуг радни век; добра компатибилност са ЕДИ модулима |
В. Инжењери за истраживање и развој нове енергије/енергетике водоника/електрохемијског истраживања (Персона Д): висока толеранција радних услова и дизајн{1}}за повећање{1}}
(И) Избор издржљивости премаза у екстремним радним условима
За нове инжењере у области енергетике/енергетике водоника/електрохемијског истраживања и развоја, основни захтев је да се развију титанијумске аноде које се могу прилагодити екстремним радним условима (као што су велика густина струје, јака киселост, висока температура, висок притисак) у новим енергетским системима (као што су ПЕМ електролизатори, хлор-алкална електролиза, литијум}), обезбеђују рад система батерије{1} дуготрајну оксидацију материјала повећање-технологије од лабораторије до инжењеринга. Издржљивост премаза у екстремним радним условима је кључ за испуњавање овог захтева. Следеће ће се фокусирати на анализу избора два типична система премаза (превлака са високим садржајем иридијума и превлака са градијентом Ру-Ир) и њихове издржљивости у екстремним условима рада.
1. Високо иридијумски премаз (Ир већи или једнак 80%): Дугорочна-гаранција за ПЕМ електролизере

ПЕМ (Протон Екцханге Мембране) електролизатори су основна опрема за производњу водоника електролизом воде, који имају предности високе ефикасности производње водоника, високе чистоће водоника и велике брзине одзива. Они се широко користе у складиштењу енергије водоника, возилима на горивне ћелије и другим новим енергетским пољима. Радни услови ПЕМ електролизера су изузетно тешки: велика густина струје (обично 1000-3000А/㎡), јака киселост (протонска измењивачка мембрана има пХ вредност мању од 2), висока влажност (релативна влажност већа или једнака 95%) и висока температура (80-10 степени). У таквим екстремним условима, титанијумски анодни премаз треба да има изузетно високу каталитичку активност еволуције кисеоника, хемијску стабилност и отпорност на корозију. Високи иридијумски премаз (Ир већи од или једнак 80%, углавном састављен од иридијум оксида) постао је дугорочна гаранција за ПЕМ електролизере због својих јединствених предности у погледу перформанси.
Превлака са високим садржајем иридијума има изузетно низак препотенцијал еволуције кисеоника (мањи или једнак 0,2В на 2000А/㎡), који може ефикасно катализовати реакцију цепања воде (реакција еволуције кисеоника) под високом густином струје, побољшати ефикасност производње водоника ПЕМ електролизера и смањити потрошњу енергије. У исто време, иридијум оксид има изузетно високу хемијску стабилност у јаким киселим и високотемпературним окружењима, што може избећи растварање и распадање превлаке, обезбедити дуготрајан-трајан стабилан рад аноде. Нанокристална структура превлаке са високим садржајем иридијума може инхибирати агломерацију и раст зрна под дуготрајним- условима високе температуре и велике густине струје, одржавати специфичну површину превлаке и избећи слабљење каталитичке активности. У стварном истраживању и развоју и примени ПЕМ електролизера, титанијумска анода са високим иридијумским премазом може учинити да ПЕМ електролизер ради стабилно више од 5000 сати под условима густине струје од 2000 А/㎡, са стопом слабљења каталитичке активности мањом од 5%, што испуњава захтеве за дугорочни рад електрозера за ПЕМ. Поред тога, процес припреме превлаке са високим садржајем иридијума (као што је ЦВД, таложење атомског слоја) такође треба строго контролисати како би се осигурала уједначеност и компактност премаза, избегли дефекти премаза који могу довести до убрзаног квара.
2. Ру-Ир градијентни премаз: прилагођавање на хлор-алкалне и посебне процесе оксидације

У новим областима{0}}повезаним са енергијом као што су хлор-алкална електролиза (за производњу гаса хлора и каустичне соде, који су важне сировине за нове енергетске батерије) и оксидација материјала литијумских батерија (за производњу литијум гвожђе фосфата, литијум кобалт оксида и других радних услова су такође веома јаки катодни материјали) (500-2000А/㎡), јака киселост или јака алкалност, и коегзистенција еволуције кисеоника и реакција еволуције хлора. Систем премаза треба да има добру каталитичку активност и за еволуцију кисеоника и за реакције еволуције хлора, и да има високу стабилност у екстремним условима. Ру-Ир градијентни премаз (површина је богата иридијумом-, дно је богато рутенијумом-) је специјално дизајнирана за тако сложене екстремне услове, која се може добро прилагодити потребама хлор-алкалних и специјалних оксидационих процеса.
Дизајн Ру-Ир градијента превлаке усваја структуру „градијентног састава“: површински слој је богат иридијумом-(Ир већи од или једнак 70%), који има висок потенцијал за еволуцију кисеоника и хемијску стабилност и може да се одупре оксидативној корозији електролита, обезбеђујући стабилност површине премаза; доњи слој је богат рутенијумом- (Ру већи од или једнак 60%), који има високу каталитичку активност еволуције хлора и може ефикасно катализовати реакцију еволуције хлора, побољшавајући ефикасност процеса. Ова градијентна структура чини премаз одличну стабилност еволуције кисеоника и каталитичку активност еволуције хлора, што се може добро прилагодити коегзистенцији еволуције кисеоника и реакција еволуције хлора у хлор-алкалној електролизи и процесима оксидације материјала литијумских батерија. У исто време, Ру-Ир градијентни премаз има високу толеранцију на високу густину струје, која може стабилно да ради под условима густине струје од 1500А/㎡, са животним веком од више од 3 године. У стварној примени производне линије за оксидацију произвођача материјала за литијумске батерије, употреба титанијумских анода са Ру-Ир градијентом премаза може повећати стопу оксидације материјала литијумских батерија за 30%, а потрошња енергије по јединици производа смањена је за 20%, што значајно побољшава ефикасност производње и смањује трошкове производње.
(ИИ) Проширите{0}}стратегију од лабораторијске до инжењерске
За нове инжењере за истраживање и развој у области енергетике/енергетике водоника/електрохемијског истраживања, реализација-повећања технологије титанијумских анода од лабораторије до инжењеринга је важан задатак. Процес-увећавања треба да реши проблеме уједначености премаза, структуралног дизајна и доследности перформанси. Следеће ће се фокусирати на увођење стратегија-увећавања са два аспекта: процеса припреме премаза и дизајна структуре аноде.
1. Повећање{1}} процеса припреме премаза: Процес припреме премаза у лабораторији је обично малог-(као што је премаз четком, премаз потапањем), што је тешко испунити захтеве инжењерске производње великих размера-у смислу уједначености премаза и ефикасности производње. Због тога је неопходно усвојити велике{3}}и високо{4}}прецизне процесе припреме премаза, као што су хемијско таложење паре (ЦВД), електрофоретски премаз и превлака термичком разградњом. ЦВД процес може да оствари равномерно таложење премаза на површини -површине титанијумских супстрата, са високом чистоћом и компактношћу премаза, што је погодно за припрему премаза високих{7}}превлака као што су превлаке са високим садржајем иридијума. Процес електрофоретског премаза може да оствари брзо премазивање великих-подлога од титанијума, са високом производном ефикасношћу и добром уједначеношћу премаза, што је погодно за припрему Ру-Ир серије и Ир-Та серије премаза. Процес наношења премаза термичком разградњом је зрео-процес припреме превлаке великих размера, који има предности једноставног процеса, ниске цене и лаког{{14}упирања, а широко се користи у индустријској производњи Ру-Ир-Сн, Ру{17}}Ир{18}}Та и других композитних премаза. Током повећања{20}}процеса припреме премаза, неопходно је стриктно контролисати параметре процеса (као што су температура, притисак, концентрација, време) да би се обезбедила конзистентност учинка премаза између различитих серија. На пример, у повећању производње премаза са високим садржајем иридијума за ПЕМ електролизере, параметри ЦВД процеса (као што су реакциона температура 800 степени, реакциони притисак 500 Па, време реакције 2 х) су строго контролисани, тако да је уједначеност дебљине превлаке велике -области контроле -површине контролне површине од титанијума ± 5% ± 2 м. конзистентност између серија је добра.
2. Анодни структурални дизајн Повећајте{1}}: Структура аноде у лабораторији је обично мале-(као што су аноде од лима величине 5цм×5цм), што не може да испуни захтеве инжењерске опреме-великих размера (као што су ПЕМ електролизатори са површином више од 1㎡) у смислу дистрибуције струје и циркулације електролита. Због тога је неопходно извршити оптимизован дизајн анодне структуре, као што је усвајање порозних структура, мрежастих структура и модуларних дизајна. Порозна структура аноде може повећати специфичну површину аноде, побољшати униформност расподеле струје и смањити поларизацију концентрације површине електроде, што је погодно за ПЕМ електролизаторе и друге сценарије високе густине струје. Мрежаста анодна структура може олакшати циркулацију електролита, смањити пад притиска у систему и погодна је за хлор-алкалну електролизу и друге сценарије проточне електролизе. Модуларни дизајн може да реализује монтажу и замену анода{10}}велике површине, што је погодно за одржавање и рад инжењерске опреме. Током скалирања-анодне структуре, потребно је спровести симулацију флуида и електричну симулацију да би се оптимизовао распоред аноде и параметри структуре, обезбедила уједначена дистрибуција струје и електролита и избегло локално прегревање и неравномерна корозија. На пример, у повећаном{14}}дизајну Ру-Ир градијентне превлаке титанијумских анода за хлор{16}}алкалне електролизере, усвојена је структура аноде мреже (величина мреже 30 месх, дебљина 1,5 мм), а распоред аноде је оптимизован, тако да је дистрибуција велике струје{1}уједначена{1} електролизер (5м×3м) се контролише унутар ±10%, а циркулација електролита је глатка, што испуњава захтеве инжењерске-производње великих размера.
|
Систем премаза |
Применљиви екстремни услови рада |
Цоре Перформанце |
Кеи Сцале{0}}Поинтс уп |
Предности |
|
Премаз са високим садржајем иридијума (Ир већи или једнак 80%) |
ПЕМ електролизатори: висока густина струје (1000-3000А/㎡), јака киселост (пХ<2), high humidity (≥95%), high temperature (80-100℃) |
Пренапон еволуције кисеоника Мањи или једнак 0,2В (2000А/㎡); Тест стабилности 5000х: стопа слабљења активности мања или једнака 5%; брзина корозије мања или једнака 0,001 мм/год |
Припрема премаза: ЦВД процес, контрола температуре/притиска/времена; структура аноде: порозна структура, модуларни дизајн; обезбеди уједначеност премаза на подлогама великих{0}}области |
Изузетно висока каталитичка активност еволуције кисеоника; добра стабилност у екстремним условима; дуг радни век; погодно за ПЕМ електролизер-навише |
|
Ру-Ир Градиент Цоатинг |
Хлор{0}}алкална електролиза, оксидација материјала литијумске батерије: висока густина струје (500-2000А/㎡), јака киселина/алкалија, еволуција кисеоника + коегзистенција еволуције хлора |
Пренапон еволуције хлора Мањи или једнак 0,15В; препотенцијал еволуције кисеоника Мањи или једнак 0,8В; 3-годишњи тест стабилности: стопа слабљења активности мања или једнака 10%; брзина корозије мања или једнака 0,005 мм/год |
Припрема премаза: електрофоретски премаз + термичка декомпозиција, контрола градијентног састава; структура аноде: мрежаста структура, оптимизован распоред; обезбедити равномерну дистрибуцију струје/електролита |
Двострука функција-каталитичка активност (еволуција кисеоника + еволуција хлора); висока толеранција на екстремне услове; погодан за повећање-сложеног процеса; висока -ефикасност |
ВИ. Менаџери набавке/ланца снабдевања (персона Е): техничке спецификације и стратегије управљања добављачима
(И) Формулисање техничких спецификација за надметање: кључне тачке контроле квалитета
За менаџере набавке/ланца снабдевања, основни захтев је да се обезбеди квалитет титанијумских анода уз контролу трошкова набавке, избегавање ризика квалитета и ризика у ланцу снабдевања и обезбеђивање несметаног напредовања производње. Формулисање научних и разумних техничких спецификација за понуду је кључ за реализацију овог захтева. Техничке спецификације треба да јасно дефинишу индикаторе квалитета, методе испитивања и стандарде прихватања титанијумских анода и да ефикасно контролишу квалитет титанијумских анода из извора. Следеће ће се фокусирати на увођење кључних тачака контроле квалитета у формулисању техничких спецификација понуде.
1. Појашњење кључних индикатора учинка

У складу са стварним сценаријима примене титанијумских анода (као што су заштита од корозије, галванизација, третман воде), потребно је јасно дефинисати основне индикаторе перформанси система премаза. На пример, за Ру-Ир превлаке титанијумске аноде које се користе у катодној заштити земљишта, кључни индикатори учинка укључују препотенцијал еволуције хлора (мањи или једнак 0,15В), брзину корозије (мањи или једнак 0,01мм/годишње), радни век (већи или једнак 15 година), оптерећење премаза (12{2}, итд.;});} за Ир-Та обложене титанијумске аноде које се користе у морским срединама, кључни индикатори перформанси укључују потенцијал еволуције кисеоника (већи или једнак 1,6В), стопу корозије (мање или једнако 0,005мм/годишње), опсег потенцијалне флуктуације (мање или једнако 5мВ), итд.; за титанијумске аноде са Пт превлаком које се користе у галванизацији племенитих метала, кључни показатељи перформанси укључују чистоћу премаза (већи или једнак 99,9%), век трајања (већи или једнак 5 година), оптерећење премаза (0,5-1г/㎡) итд. са ГБ/Т 3621), чистоћа (већа или једнака 99,6%), храпавост површине (Ра 1,6-3,2μм), итд., како би се осигурале основне перформансе титанијумске аноде.
2. Формулисање метода испитивања и стандарда прихватања

Јасне методе испитивања и стандарди прихватања су гаранција за верификацију да ли титанијумске аноде испуњавају техничке захтеве. За методе испитивања индикатора учинка премаза потребно је навести важеће националне или међународне стандарде (као што су АСТМ, ГБ/Т) и потребну опрему за испитивање. На пример, тест пренапона еволуције хлора треба да се изведе у складу са стандардом АСТМ Г91, користећи електрохемијску радну станицу за мерење криве поларизације аноде; Тест оптерећења превлаке треба да се изведе коришћењем индуктивно спрегнутог емисионог спектрометра плазме (ИЦП-ОЕС) након растварања превлаке. За стандарде прихватања потребно је јасно дефинисати квалификовани опсег сваког индикатора учинка, однос узорковања и метод узорковања испоручених производа, као и методе руковања неквалификованим производима. На пример, однос узорковања титанијумских анода у испоруци серије не би требало да буде мањи од 3%, а ако се у узорку нађе један неквалификовани производ, треба извршити потпуну инспекцију; ако се у пуној инспекцији нађе више од 5% неквалификованих производа, целу серију производа треба вратити или прерадити. Поред тога, потребно је прецизирати и процедуре прихватања, као што су заједничко прихватање од стране купца и добављача, достављање извештаја о испитивању од стране добављача и потврда резултата прихватања од стране обе стране у писаној форми.
3. Захтеви за квалификације добављача и техничке могућности
Да би се обезбедила стабилност квалитета производа и капацитета снабдевања, неопходно је јасно дефинисати квалификационе захтеве добављача у техничким спецификацијама понуде. На пример, добављач треба да има независни правни субјективитет, лиценцу за производњу титанијумских анода и релевантне сертификате система управљања квалитетом (као што је ИСО 9001); имају више од 5 година искуства у производњи у системима титанијумских анодних премаза и имају успешне случајеве примене у одговарајућим областима (као што је пружање извештаја о верификацији перформанси и сведочења корисника пројеката заштите од корозије); поседују комплетну производну опрему (као што су пећи за термичко разлагање, опрема за електрофоретско наношење премаза) и опрему за тестирање (као што су електрохемијске радне станице, ИЦП-ОЕС) и имају професионалне истраживачко-развојне и техничке тимове за пружање техничке подршке и постпродајне услуге. Поред тога, такође је неопходно поставити захтеве за капацитет снабдевања и циклус испоруке, као што је обезбеђење да месечни капацитет снабдевања није мањи од месечне потражње купца, а циклус испоруке не дужи од 30 дана након потписивања уговора, како би се избегло утицај на напредак производње купца због кашњења испоруке.
(ИИ) Управљање добављачима и стратегије контроле ризика
Поред формулисања строгих техничких спецификација за понуде, менаџери набавке/ланца снабдевања такође треба да успоставе комплетан систем управљања добављачима како би реализовали целокупно-управљање процесом и контролу ризика добављача, обезбеђујући стабилно снабдевање и квалитет титанијумских анода. Следеће ће се фокусирати на увођење процене и одабира добављача, у-контролу квалитета процеса и-стратегија управљања услугама након продаје.

1. Систем процене и одабира добављача:Успостављање више{0}}димензионалног система индекса процене добављача је основа за одабир-квалитетних добављача. Индикатори процене треба да обухватају не само квалитет производа, цену и циклус испоруке, већ и техничке могућности, постпродајну-услугу, финансијски статус и корпоративну репутацију. За почетну процену добављача,-треба да се спроведу ревизије на лицу места како би се проверили услови производње добављача, рад система управљања квалитетом, техничке могућности и управљање залихама. На пример, проверите да ли је производна опрема добављача напредна и комплетна, да ли је процес припреме премаза у складу са техничким захтевима, да ли је опрема за тестирање калибрисана и ефикасна и да ли је производно место чисто и уредно. За поновну{8}}процену постојећих добављача, треба успоставити механизам динамичке евалуације, а учинак добављача у протеклом периоду сарадње (као што је стопа квалификованости производа, -стопа испоруке на време,-брзина одговора услуге након продаје) треба редовно да се процењује (на пример, сваких 6 месеци или 1 године). Према резултатима евалуације, добављачи су класификовани у А, Б, Ц и Д нивое. -Добављачи на нивоу су кључни кооперативни добављачи и могу се дати преференцијалне политике као што су повећање обима поруџбина и смањење циклуса плаћања; Добављачи на нивоу Д- су неквалификовани добављачи и требало би да буду елиминисани са листе добављача. Поред тога, неопходно је успоставити механизам резервног добављача, одабрати 2-3 алтернативна добављача за сваки тип система титанијумских анодних премаза, како би се избегли поремећаји у ланцу снабдевања узроковани неуспехом једног добављача.
2. У-процесу контрола квалитета титанијумских анода:Да би се осигурало да квалитет титанијумских анода испуњава захтеве током производног процеса, менаџери набавке/ланца снабдевања треба да спроводе у-контролу квалитета процеса, односно да пошаљу професионалне инспекторе квалитета на производну локацију добављача да надгледају и инспекцију кључних производних процеса (као што су претходна обрада титанијумске подлоге, припрема премаза, топлотна обрада). За процес предтретмана титанијумске подлоге потребно је проверити да ли храпавост површине, чистоћа и уклањање оксидног филма испуњавају захтеве, јер квалитет предтретмана подлоге директно утиче на силу везивања између премаза и подлоге; за процес припреме премаза, потребно је проверити да ли су параметри процеса (као што су концентрација раствора премаза, температура премаза, брзина премаза) у складу са техничким спецификацијама, и узети узорке за испитивање оптерећења и униформности премаза; за процес термичке обраде потребно је проверити да ли температура и време термичке обраде испуњавају захтеве, јер топлотна обрада утиче на кристалну структуру и перформансе премаза. Поред тога, потребно је од добављача захтевати да успостави комплетан систем евиденције процеса производње, евидентира кључне параметре и резултате испитивања сваког производног процеса, као и да заједно са испорученим производима достави евиденцију о производном процесу на увид купцу, како би се обезбедила следљивост квалитета производа.
3. Управљање-услугом након продаје и одговор на ризик:Добра{0}}услуга након продаје је важна гаранција за решавање проблема квалитета и обезбеђивање несметаног напретка производње. У техничким спецификацијама за понуде и уговорима о снабдевању, неопходно је јасно дефинисати обавезе добављача у вези са постпродајним услугама, као што је пружање техничке обуке за купчево особље за рад и одржавање (укључујући употребу, одржавање и дијагнозу квара титанијумских анода); пружање 24-техничких консултација и-услуга на лицу места, а време одговора за{11}}услуге на лицу места не би требало да прелази 48 сати за домаће добављаче и 72 сата за стране добављаче; за титанијумске аноде са проблемима у квалитету у гарантном року (обично 1-3 године), добављач треба да обезбеди бесплатну замену или поправку, и да надокнади економске губитке изазване проблемима квалитета. Поред тога, менаџери набавке/ланца снабдевања треба да успоставе механизам за решавање проблема квалитета, евидентирају и прате проблеме квалитета титанијумских анода у употреби, анализирају узроке проблема заједно са добављачем и формулишу мере за побољшање како би се избегло понављање сличних проблема. На пример, ако дође до љуштења премаза на титанијумским анодама током употребе, потребно је проверити да ли сила везивања између премаза и подлоге испуњава захтеве, анализирати да ли је то узроковано неправилним предобрадом подлоге или процесом припреме премаза и захтевати од добављача да унапреди процес производње и поново испоручи квалификоване производе.
|
Манагемент Линк |
Кључне контролне тачке |
Методе имплементације |
Мере одговора на ризик |
|
Процена и избор добављача |
Квалитет производа, техничке могућности, капацитет снабдевања,{0}}услуга након продаје, финансијски статус
|
Систем вишедимензионалног индекса евалуације;{0}} на{1}}ревизији почетних добављача; динамичка ре-процена постојећих добављача; успостављање механизма резервног добављача |
Елиминисати неквалификоване добављаче; одржавајте 2-3 резервна добављача за сваки тип производа да бисте избегли прекид у снабдевању |
|
У-контрола квалитета |
Предтретман титанијумске подлоге, параметри процеса припреме премаза, перформансе премаза, процес топлотне обраде |
Организујте-инспекторе квалитета на локацији; надгледати кључне производне процесе; испитивање перформанси премаза на узорку; захтевају потпуну евиденцију процеса производње |
Зауставите неквалификоване процесе на време; захтевати од добављача да исправе; пратити и верификовати резултате исправљања |
|
Управљање{0}}услугом након продаје |
Техничка обука, техничке консултације,-брзина одговора услуге на лицу места, решавање проблема са квалитетом |
Јасно дефинисати{0}}обавезе услуга након продаје у уговорима; успоставити 24-часовну телефонску линију за техничку подршку; евидентирати и пратити проблеме квалитета; заједничка анализа узрока проблема |
Захтевати бесплатну замену/поправку неквалификованих производа у гарантном року; потраживати економске губитке узроковане проблемима квалитета; промовисати добављаче да побољшају процесе |
ВИИ. Мала и средња-власници малих предузећа/мали-серијски купци (персона Ф):{3}}Биланс исплативости и практичан водич за избор
(И) Основна анализа потражње: исплативост{0}}прво и једноставно руковање
За власнике малих и средњих{0}} малих и средњих предузећа (МСП) и мале-серијске купце, основни захтеви за титанијумским анодама се значајно разликују од захтева великих предузећа и професионалних инжењера. Обично имају карактеристике малог обима производње, ограниченог капитала и техничких ресурса и ниске захтеве за ултра{3}}индикаторима високог учинка. Стога су њихови основни захтеви: прво, исплативост-односно, да се одаберу системи титанијумских анодних премаза са одговарајућим перформансама и разумним ценама како би се избегла прекомерна улагања; друго, једноставна идентификација квалитета, односно брзо судити о квалитету титанијумских анода једноставним методама без ослањања на професионалну опрему за тестирање; треће, практична решења уобичајених проблема, односно добијање једноставних и оперативних решења за уобичајене проблеме у коришћењу титанијумских анода (као што су оштећење превлаке, смањена ефикасност) за смањење трошкова одржавања и застоја у производњи.

У том контексту, власници малих и средњих предузећа и купци у малим{0}}серијама треба да избегавају слепо тражење високих{1}}перформанси и високих{2}}система премаза (као што је Пт премаз) и да изаберу исплативе{3}}системе премаза који испуњавају њихове стварне сценарије употребе. На пример, за мале- радионице за галванизацију (као што је галванизација хардвера, декоративна галванизација), Ру-Ир-Та композитне превлаке титанијумске аноде могу испунити захтеве уједначености и ефикасности галванизације, а цена је много нижа од Пт превлаке; за мале-опреме за дезинфекцију воде за пиће (као што су сеоске станице за дезинфекцију воде за пиће), Ру-Ир-Сн обложене титанијумске аноде имају високу ефикасност еволуције хлора и ниску потрошњу енергије, што је исплатив избор; за мале-пројекте заштите од корозије (као што су мали укопани цевоводи), Ру-титанијумске аноде са ИР премазом могу да испуне дугорочне-захтеве за заштиту и имају очигледне предности у погледу трошкова у поређењу са Ир-Та премазом.
(ИИ) Практичне методе идентификације квалитета за не{0}}
Због недостатка професионалне опреме за тестирање и техничког особља, власницима малих и средњих предузећа и малим{0}}купцима из серије су потребне једноставне и практичне методе идентификације квалитета да би проценили квалитет титанијумских анода. Следеће ће представити неколико уобичајених практичних метода идентификације квалитета са аспекта инспекције изгледа, једноставног теста перформанси и верификације квалификације добављача.
1. Инспекција појављивања (Основна пресуда): Контрола изгледа је најједноставнији и најдиректнији метод идентификације квалитета, који на почетку може проценити да ли постоје очигледни проблеми са квалитетом титанијумских анода. Кључне тачке инспекције изгледа укључују: (1) Површина премаза: Површина премаза треба да буде уједначена и глатка, без очигледних недостатака као што су љуштење, пуцање, рупице, мехурићи и неуједначена боја. Ако постоје појаве љуштења или пуцања, то указује да је сила везивања између премаза и подлоге недовољна, а анода је склона квару током употребе; ако има много рупица и мехурића, то указује да је процес припреме премаза неисправан, што ће смањити отпорност на корозију и радни век аноде. (2) Титанијумска подлога: Титанијумска подлога не би требало да има очигледне деформације, огреботине и мрље од рђе. Дебљина подлоге треба да буде у складу са договореним захтевима (може се измерити калибром). Ако је подлога деформисана или сувише танка, то ће утицати на механичку чврстоћу и радни век аноде. (3) Прикључни делови: За титанијумске аноде са прикључним деловима (као што су терминали, сабирнице), веза треба да буде чврста, без лабавости или лошег контакта. Лоша веза ће довести до повећаног отпора контакта, смањене излазне струје и утицати на ефекат употребе.
2. Једноставан тест перформанси (практична верификација): За власнике малих и средњих предузећа и купце у малим{0}}серијама, једноставни тестови перформанси могу да се спроведу на-лицу места како би се провериле основне перформансе титанијумских анода без ослањања на професионалну опрему. (1) Тест проводљивости: Користите мултиметар да измерите отпор између два краја титанијумске аноде. Отпор квалификованих титанијумских анода треба да буде мали и уједначен. Ако је отпор превелик или неуједначен, то указује да постоје проблеми са премазом или подлогом, што ће утицати на дистрибуцију струје и ефикасност коришћења. (2) Тест отпорности на киселину (једноставна провера отпорности на корозију): Потопите мали део титанијумске аноде (или узорак који је обезбедио добављач) у 10% раствору сумпорне киселине на собној температури 24 сата, извадите га и посматрајте површину премаза. Ако премаз нема очигледну промјену боје, љуштење или отапање, то указује да премаз има добру отпорност на киселине; ако премаз промени боју или се љушти, то указује да је квалитет премаза неквалификован. Треба напоменути да је ова метода само једноставна провера и не може заменити професионалне тестове отпорности на корозију. (3) Тест стабилности струјног излаза: Инсталирајте титанијумску аноду у опрему за стварну употребу, користите је под нормалном радном густином струје и користите волтметар за мерење потенцијала аноде. Ако је опсег потенцијалне флуктуације унутар ±10мВ у року од 2 сата, то указује да анода има стабилне излазне перформансе струје; ако потенцијал јако флуктуира, то указује да су перформансе аноде нестабилне.
3. Квалификација добављача и верификација сертификата (индиректна гаранција): За власнике МСП и мале{0}}купце, верификација квалификације добављача и релевантних сертификата је важан индиректан начин да се обезбеди квалитет производа. Они би требало да захтевају од добављача да обезбеде релевантне сертификате као што су пословна лиценца, лиценца за производњу, сертификација система управљања квалитетом (ИСО 9001) и извештаји о испитивању производа (као што су извештај о испитивању оптерећења премаза, извештај о испитивању криве поларизације). Истовремено, они могу да се распитају о индустријској репутацији добављача и корисничким проценама преко индустријских удружења, онлајн платформи или других корисника. Препоручује се да изаберете добављаче са више од 3 године искуства у производњи и позитивним оценама корисника како бисте избегли куповину фалсификованих и лоших производа из малих радионица.
(ИИИ) Контрола{0}}трошкова и уобичајена решења проблема
1. Стратегије{1}}контроле трошкова: Да би уравнотежили трошкове и учинак, власници малих и средњих предузећа и мали{0}}купци у малим{0}}серијама могу да усвоје следеће стратегије{1}}контроле трошкова: (1) Изаберите одговарајуће системе премаза у складу са стварним сценаријима: Као што је раније поменуто, избегавајте слепо трагање за системима премаза високих{3}}учинака. На пример, за опште сценарије галванизације, изаберите Ру-Ир-Та композитни премаз уместо Пт премаза; за опште сценарије заштите тла од корозије, изаберите Ру-Ир премаз уместо Ир-Та премаз. (2) Оптимизујте количину и серију куповине: Иако је куповина у малим{11}}серијама флексибилна, јединична цена је обично виша. Власници малих и средњих предузећа могу се удружити са другим сличним предузећима како би извршили заједничку куповину како би повећали набавну количину и добили повољније цене од добављача. (3) Продужите век трајања титанијумских анода кроз правилну употребу и одржавање: Правилна употреба и одржавање могу ефикасно продужити радни век титанијумских анода и смањити учесталост замене. На пример, избегавајте преко{16}}рад у току струје (што ће убрзати потрошњу премаза), редовно чистите површину аноде (уклоните прљавштину и каменац да бисте обезбедили стабилан рад) и чувајте аноду у сувом и проветреном окружењу (избегавајте влажну рђу подлоге).
2. Решења уобичајених проблема: Уобичајени проблеми у коришћењу титанијумских анода од стране малих и средњих предузећа укључују оштећење премаза, смањену излазну ефикасност струје и повећану потрошњу енергије. Следећа су једноставна и оперативна решења: (1) Оштећење премаза: Ако је премаз локално оштећен (као што су огреботине, љуштење), а површина оштећења је мала, можете користити епоксидну смолу да привремено поправите оштећено подручје како бисте спречили даљу корозију титанијумске подлоге; ако је површина оштећења велика (више од 10% укупне површине), препоручује се замена аноде на време како би се избегао утицај на квалитет производње. (2) Смањена излазна ефикасност струје: Главни разлози за смањену излазну ефикасност струје су контаминација површине аноде (прљавштина, каменац) и лоша веза. Решење је да редовно чистите површину аноде меком четком и разблаженом киселином (као што је 5% хлороводонична киселина) да бисте уклонили прљавштину и каменац; проверите прикључне делове аноде, затегните олабављене завртње и замените кородиране прикључне делове. (3) Повећана потрошња енергије: Повећана потрошња енергије је обично узрокована повећаним отпором аноде, што може бити због старења премаза или површинске контаминације. Ако премаз није јако стар, можете вратити перформансе чишћењем површине аноде; ако је премаз јако застарио (век трајања се приближава граници), требало би да замените аноду на време како бисте избегли даље повећање потрошње енергије. Поред тога, препоручује се успостављање једноставног система евиденције употребе за бележење времена употребе, услова рада и одржавања титанијумских анода, што је погодно за праћење радног века анода и благовремено решавање проблема.
|
Уобичајени сценарији за МСП |
Препоручени систем премаза |
Мере{0}}контроле трошкова |
Уобичајени проблеми и решења |
|
Малих{0}}хардверских галванизација, декоративних галванизација |
Ру-Ир-Та композитни премаз |
Заједничка куповина са сличним предузећима; оптимизујте густину струје галванизације да бисте избегли преко{0}}струјни рад |
Оштећење премаза: Привремено поправити епоксидном смолом за мале површине; заменити за велике површине. Смањена ефикасност: Очистите прљавштину на површини аноде разблаженом киселином |
|
Мала{0}}дезинфекција воде за пиће (сеоске станице за воду за пиће) |
Ру-Ир-Сн премаз |
Одаберите одговарајућу величину аноде према капацитету за пречишћавање воде; редовно одржавајте како бисте продужили радни век |
Повећана потрошња енергије: Чисти каменац на површини аноде; проверите прикључне делове на слаб контакт |
|
Мала{0}}заштита од корозије укопаних цевовода |
Ру-Ир премаз |
Ускладите оптерећење премаза са отпорношћу тла да бисте избегли прекомерно оптерећење; изабрати локалне добављаче како бисте смањили трошкове транспорта |
Пилинг премаза: Проверите да ли је узроковано неправилном уградњом; замените аноду и оптимизујте метод инсталације |
ВИИИ. Резиме: Оквир за избор и кључне сугестије за системе титанијумских анодних премаза
Избор система титанијумских анодних премаза је систематски пројекат који треба да се заснива на стварним сценаријима примене и основним захтевима корисника. Различите групе купаца имају значајне разлике у фокусу селекције због различитих улога, техничких ресурса и обима производње. Овај чланак разматра стратегије избора система титанијумских анодних премаза за шест типичних група купаца и резимира универзални оквир избора: прво, разјасните основне захтеве (као што су дугорочна-стабилност, прецизност, контрола трошкова-ефективност); друго, анализирати кључне карактеристике сценарија примене (као што су састав електролита, температура, густина струје, корозивност околине); треће, ускладите систем премаза са сценаријем и захтевима (изаберите Ру-Ир серију, Ир-Та серију, Пт серију или композитне/градијентне премазе у складу са захтевима перформанси); четврто, верификовати квалитет и способности добављача (формулисати техничке спецификације, спровести инспекцију квалитета, проценити квалификације добављача); коначно, оптимизујте употребу и одржавање да бисте максимизирали исплативост-титанијумских анода.

На основу горе наведеног оквира за избор, за различите типове корисника дају се следећи кључни предлози: (1) За професионалне инжењере (заштита од корозије, галванизација, третман воде, истраживање и развој нове енергије), неопходно је да се усредсреде на усклађивање перформанси премаза и карактеристика сценарија, спроведу научни дизајн кључних параметара и верификују дугорочне-перформансе анода кроз професионална испитивања; (2) За менаџере набавке/ланца снабдевања, неопходно је балансирати квалитет и трошкове, формулисати строге техничке спецификације и стандарде прихватања, успоставити комплетан систем управљања добављачима и реализовати целокупну-контролу ризика процеса титанијумских анода; (3) За власнике малих и средњих предузећа и мале{5}}купце у малим серијама, неопходно је дати приоритет исплативости-, савладати једноставне методе идентификације квалитета, одабрати одговарајуће системе премаза у складу са стварним потребама и смањити трошкове коришћења и одржавања правилним радом и одржавањем.
Уз континуирани развој технологије индустријске електрохемије, системи премаза од титанијума анода такође се крећу ка већим перформансама, нижим трошковима и већој заштити животне средине. На пример, развој система премаза без -иридија и иридија- може смањити зависност од племенитих метала и смањити трошкове; оптимизација процеса припреме премаза (као што је наношење атомског слоја) може побољшати униформност и стабилност премаза. Препоручује се да сви типови корисника обрате пажњу на најновија технолошка достигнућа у титанијумским анодним премазима, континуирано оптимизују избор система премаза и промовишу унапређење сопствених производних процеса и побољшање економских користи.