
Галванизација цилиндра за дубоку граву је важан део процеса производње цилиндара.Цоппер платингствара металну површину потребну за гравирање, докхромирањештити гравирани цилиндар од хабања током штампања.
У овим процесима галванизације, анода чини више од комплетирања електричног кола. Његов материјал, активни премаз, геометрија, ефективна површина и положај у односу на цилиндар могу утицати на електрохемијску реакцију и дистрибуцију струје.
За системе за пластификацију цилиндра за гравуру који користе нерастворљиве електроде,обложене титанијумске аноде, укључујућиИр-Та ММО титанијумске аноде и платинизоване титанијумске (Пт/Ти) аноде, може да обезбеди димензионално стабилна и прилагодљива решења за електроде.
Овај водич објашњава како аноде функционишу у бакарном и хромираном слоју дубоког цилиндра, разлику између растворљивих и нерастворљивих анода, како функционишу обложене титанијумске аноде, зашто је геометрија аноде битна и које информације треба узети у обзир при одабиру титанијумске аноде за линију за облагање.

1. Како функционише дубока штампа и зашто је цилиндар потребна галванизација?
Дубока штампа се заснива на гравираном штампарском цилиндру.
За разлику од процеса штампања у којима се слика носи на подигнутој површини, дубоко штампање користи хиљаде микроскопских удубљених ћелија угравираних у површину цилиндра.
Током штампања, ове ћелије задржавају мастило. Вишак мастила се уклања са површине која није-слике, док се мастило преостало унутар угравираних ћелија преноси на материјал за штампање.
То значи да је квалитет површине цилиндра изузетно важан.
Пре гравирања, цилиндру је потребна површина која се може прецизно обрађивати и гравирати. Након гравирања, та површина такође мора да издржи поновљени механички контакт током штампе.
Због тога галванизација игра две важне улоге у производњи дубоког цилиндра.
Бакарни слој се обично наноси пре гравирања.
Бакар обезбеђује одговарајућу металну површину за производњу финих ћелија потребних за штампану слику.
Квалитет и уједначеност овог слоја бакра стога утичу на накнадне процесе гравирања и завршне обраде.
Након гравирања, површина цилиндра захтева додатну заштиту.
Тврди слој хрома се обично наноси преко угравиране бакарне површине како би се побољшала отпорност на хабање током штампања.
Поједностављени производни редослед се стога може изразити као:
Припрема цилиндра → Бакарење → Површинска обрада → Гравирање → Хромирање → Завршна обрада → Штампање
Бакарирање и хромирање имају различите намене и различите електрохемијске захтеве.
Ова разлика је важна када се расправља о избору аноде.
Не треба аутоматски претпоставити да је анода погодна за један процес облагања подесна за други.

2. Како функционише галванизација у производњи цилиндара за гравуру?
Галванизација је електрохемијски процес у коме електрична струја покреће реакцију која наноси метални слој на проводну површину.
У резервоару за цилиндар за гравуру, основни систем укључује:
ДЦ напајање + анода + електролит + катода за гравурни цилиндар
Цилиндар за гравуру је повезан каокатода, док је анода прикључена на позитивну страну ДЦ напајања.
Када струја пролази кроз систем, долази до електрохемијских реакција на обе површине електроде.
На катоди, врсте које садрже метал-у електролиту се редукују и метал се таложи на површину цилиндра.
Тачна анодна реакција зависи од хемије превлаке и врсте аноде која се користи.
Ово је један од разлога зашто се избор анода не може одвојити од хемије у купатилу.
Анода утиче више од електричног кола
Из практичне инжењерске перспективе, неколико фактора у вези са анодом{0}}може утицати на процес облагања:
● анодни материјал;
● активни премаз;
● ефективна површина аноде;
● густина анодне струје;
● геометрија аноде;
● анодна{0}}катодна удаљеност;
● положај у односу на цилиндар;
● електрични прикључак;
● циркулација електролита око електроде.
За цилиндричну катоду, геометрија постаје посебно важна.
Ако зазор између електрода значајно варира око цилиндра, електрично поље и расподела струје такође могу да варирају.
Из тог разлога, галванизацију дубоког цилиндра треба сматрати каоелектрохемијски систем, а не само резервоар који садржи аноду и катоду.

3. Која је улога аноде у бакарној и хромираној прегради?
Улога аноде у великој мери зависи од тога да ли систем оплата користи арастворљива анода или нерастворљива анода.
Ова разлика је посебно важна када се упореди бакар и хром.
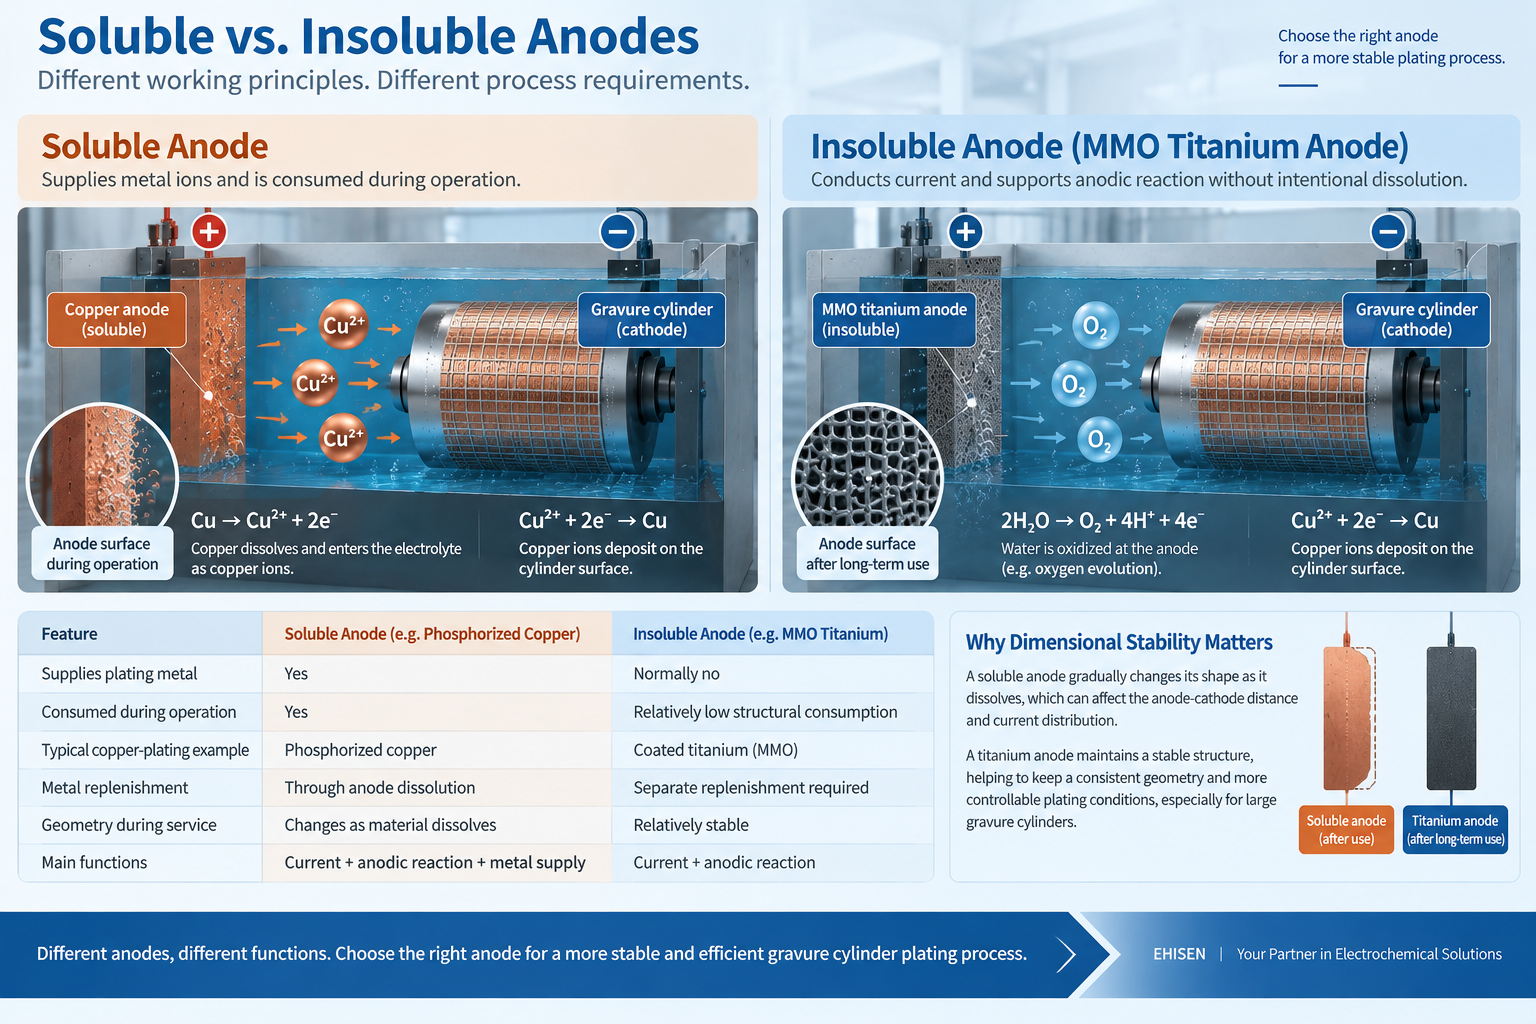
Конвенционално кисело бакарно превлачење обично користи растворљиве бакарне аноде, укључујући фосфоризоване бакарне аноде.
Поједностављена анодна реакција је:
Цу → Цу²⁺ + 2е⁻
На површини цилиндра, катодна реакција се може поједноставити као:
Цу²⁺ + 2е⁻ → Цу
Бакарна анода стога обавља две функције.
Прво, учествује у електрохемијском колу.
Друго, раствара се и помаже да се надокнади бакар који се троши из електролита током катодног таложења.
Ово се суштински разликује од нерастворљиве титанијумске аноде.
Обложена титанијумска анода обично не делује као извор бакра.
Уместо тога, активни премаз подржава потребну анодну реакцију док се јони бакра таложе на катоди.
дакле:
Таложење бакра=Растварање бакра из титанијумске аноде
Ако се нерастворљива анода унесе у процес бакровања, концентрацијом{0}}јона бакра мора да се управља помоћу одговарајућег система за допуњавање.
Ово је важна инжењерска разлика.
ММО титанијумску аноду стога не треба представљати као једноставну-за-једну замену за растворљиву бакарну аноду без узимања у обзир целог процеса облагања.
Хромирање такође захтева анодну реакцију, али се хемија разликује од конвенционалног бакра.
Историјски гледано, аноде нерастворљиве од легура олова{0}} биле су широко повезане са системима за хромирање.
У одговарајућим системима могу се узети у обзир и обложене титанијумске аноде.
Међутим, компатибилност зависи од фактора као што су:
Хемија електролита + анодна реакција + густина струје + температура + напон + потребан радни век
Стога није довољно рећи да је титанијумска анода погодна за "хромирање".
Стварну хемију хромирања и услове рада треба проценити пре избора система премаза.
4. Растворљиве наспрам нерастворљивих анода: у чему је разлика?
Разлика између растворљивих и нерастворљивих анода је један од најважнијих концепата приликом процене титанијумских анода за галванизацију.
Растворљива анода намерно учествује у електрохемијској реакцији тако што се раствара у електролиту.
У бакарној облози, бакарна анода се постепено троши док се у раствор доводе јони бакра.
Због тога се његова геометрија временом мења.
Електрода је обоје:
Електрохемијска компонента + извор металне плоче
Нерастворљива анода ради другачије.
Уместо намерно снабдевања металом за облагање, он обезбеђује активну површину за потребну анодну реакцију.
Обложена титанијумска анода се обично састоји од:
Титанијумска структура + електрокаталитички активни премаз
Титанијум обезбеђује механичку подршку и проводљивост струје, док премаз обезбеђује активни електрохемијски интерфејс.
Пошто електрода није дизајнирана да се раствара на исти начин као растворљива метална анода, њена геометрија може остати стабилнија током рада.
Због тога се обложене титанијумске аноде често описују каодимензионално стабилне електроде.
У многим системима за галванизацију, положај електроде утиче на дистрибуцију струје.
Ако потрошна анода постепено мења облик, мења се и однос између аноде и катоде.
Димензионално стабилна структура од титанијума омогућава пројектовање конзистентније геометрије електроде.
За пластификацију дубоког цилиндра, ово је посебно корисно јер катода има велику цилиндричну површину.
Закривљена или сегментирана титанијумска анода може бити дизајнирана да прати профил цилиндра и одржава контролисани размак између електрода.
Међутим, стабилност димензија не значи да нерастворљива анода може да ради неограничено.
Активни премаз и даље има ограничен радни век, а његове перформансе зависе од спецификације премаза и услова рада.

5. Зашто геометрија аноде утиче на униформност превлаке цилиндра за гравуру?
Материјал аноде је важан, алигеометрија аноде може бити подједнако важнау систему дубоког цилиндра.
Размислите о великој цилиндричној катоди постављеној поред равне аноде.
Растојање између две површине електроде може да варира у зависности од површине оплате.
Ово може утицати на локални електрични отпор и дистрибуцију струје.
Удаљеност између аноде и катоде је једна од важних варијабли дизајна у ћелији за галванизацију.
За цилиндрични радни предмет, одржавање контролисаног размака може бити теже него са две паралелне равне електроде.
Закривљена анода може бити дизајнирана да ближе прати контуру цилиндра.
Основни однос је:
Пречник цилиндра → Закривљеност аноде
Правилно дизајнирана закривљена структура може обезбедити више контролисаног размака око ефективне површине оплате.
Дужина цилиндра је такође важна.
Ефективна површина аноде треба да одговара површини цилиндра који се облаже.
Ово се може поједноставити као:
Дужина цилиндра → Ефективна дужина аноде
Области ивица могу захтевати додатну пажњу јер расподела струје близу крајева цилиндра може да се разликује од централне области.
У зависности од дизајна опреме, штит, сегментиране аноде или помоћне електроде могу се користити за управљање овим регионима.
Однос између струје и површине активне електроде је још један важан параметар:
Густина струје=Радна струја ÷ Ефективна активна област
Једноставно повећање физичке величине титанијумске структуре не побољшава аутоматски електрохемијске перформансе.
Ефективна површина премаза и радна струја морају се узети у обзир заједно.
Због тога би у идеалном случају цртеже аноде требало прегледати заједно са електричним и процесним параметрима.

6. Ир-Та ММО наспрам Пт/Ти анода у галванизацији: како оне раде?
За системе галванизације који користе обложене титанијумске аноде, две важне технологије су:
Иридијум-тантал ММО (Ир-Та) титанијумске аноде
и
Платинизоване титанијумске (Пт/Ти) аноде
Оба користе титанијум као димензионално стабилну структурну подлогу, али су њихове активне површине различите.
Ова разлика утиче на њихово електрохемијско понашање, спецификацију премаза, применљиве услове рада и структуру трошкова.
Дакле, исправно питање није једноставно:
„Да ли да изаберем ММО или платинасту?“
Корисније питање је:
„Који активни премаз је компатибилан са мојим електролитом и потребном анодном реакцијом?“
6.1 Како раде Ир-Та ММО титанијумске аноде
Ир-Та ММО титанијумска анода користииридијум-тантал мешани метални оксид премазкао његова активна површина.
У системима за галванизацију где је еволуција кисеоника важна анодна реакција, Ир-Та ММО може да обезбеди електрокаталитички активан интерфејс.
Процес се може поједноставити на следећи начин:
Ир-Та ММО површина → Анодна оксидација / Еволуција кисеоника
↓
Електрична струја кроз ћелију
↓
Катодна реакција → Таложење метала
Титанијум испод обезбеђује механичку структуру и струјни пут.
Ир-Та ММО премаз обезбеђује електрохемијски интерфејс са електролитом.
Ово раздвајање између механичких и електрохемијских функција пружа значајну флексибилност дизајна.
Предности Ир-Та ММО-а у галванизацији
За одговарајуће услове галванизације, потенцијалне инжењерске предности укључују:
Геометрија стабилне електроде
Структура титанијума се намерно не троши као растворљива бакарна анода. Ово омогућава да геометрија електроде остане стабилнија током рада.
Прилагођени облик електроде
Титанијум се може произвести у мреже, плоче, цеви, закривљене делове, сегментне структуре и заварене склопове.
Ово је корисно за системе дубоког цилиндра који захтевају профил електроде који прати цилиндар.
Контролисано активно подручје
Активни премаз се може нанети у складу са потребном електрохемијском површином уместо да се једноставно ослања на укупну физичку величину електроде.
Погодност за услове{0}}еволуције кисеоника
Ир-Та ММО системи су посебно повезани са електрохемијским окружењима где је еволуција кисеоника важна.
Потенцијал поновног премаза
Када титанијумска подлога остане механички погодна, можда ће бити могуће уклонити исцрпљени премаз, обновити подлогу и нанети нови активни премаз.
Ово увек треба процењивати од случаја до случаја.
6.2 Како раде Пт/Ти аноде
A платинизована титанијумска анода, или Пт/Ти анода, користи металну платину као активну електрохемијску површину.
Његова структура се може поједноставити на следећи начин:
Подлога од титанијума + активни слој платине
Платина није ММО премаз.
Ова разлика је важна и за техничке спецификације и за куповину.
Током рада, струја се води кроз титанијумску подлогу до површине платине, где се јавља потребна анодна електрохемијска реакција.
Као Ир-Та ММО електроде, Пт/Ти електроде се могу производити у многим геометријама:
● плоча;
● мрежа;
● цев;
● штап;
● жица;
● закривљена електрода;
● сегментирана структура;
● прилагођени заварени склоп.
Ово омогућава Пт/Ти аноде да се интегришу у опрему за галванизацију са специфичним механичким захтевима.
Предности Пт/Ти у галванизацији
У одговарајућим електрохемијским окружењима, Пт/Ти нуди неколико корисних карактеристика.
Платина пружа племениту-металну активну површину са високом електрохемијском стабилношћу у многим компатибилним условима.
У исто време, коришћењем титанијума као супстрата избегава се производња комплетне електроде од масивне платине.
Електрода такође може одржавати стабилну геометрију и бити дизајнирана око опреме за оплату.
За системе цилиндара за гравуру, Пт/Ти анода стога може комбиновати:
Платинум електрохемијска површина + прилагођена титанијумска структура
Дебљина платине је важна спецификација
Једна од најважнијих разлика при куповини Пт/Ти електрода је платинаста спецификација.
Две Пт/Ти аноде могу:
имају исте димензије титанијума;
користите исту мрежу;
имају исту закривљену структуру;
изгледају скоро идентично;
али садрже веома различите количине платине.
Стога би значајна Пт/Ти спецификација требало да садржи:
Подлога од титанијума + ефективна обложена површина + дебљина Пт/утовар + локација премаза
Ово је посебно важно када се упоређују цитати.
Пт/Ти анода са нижом ценом{0} не би требало аутоматски да се сматра еквивалентном осим ако је платинаста спецификација такође упоредива.
6.3 Ир-Та ММО или Пт/Ти: шта је боље?
Ни један премаз није универзално „бољи“.
То су различите електрохемијске технологије.
Поједностављено поређење је:
| Фактор | Ир-Та ММО | Пт/Ти |
|---|---|---|
| Активна површина | Иридијум{0}}тантал мешани метални оксид | Металик платина |
| Титанијумска подлога | Да | Да |
| Димензионо стабилна структура | Да | Да |
| Прилагођена геометрија | Да | Да |
| Закривљене/сегментиране структуре | Да | Да |
| Апликације{0}}еволуције кисеоника | Обично се сматра | Зависи од услова рада |
| Главна спецификација премаза | Хемија и{0}}утовар племенитих метала | Пт дебљина/оптерећење |
| Снабдева галванским металом | Нормално не | Нормално не |
| Рецоатинг | Потенцијално могуће | Потенцијално могуће |
Стога би процес селекције требао почети са:
Састав електролита
↓
Доминантна анодна реакција
↓
Радна струја и густина струје
↓
Температура & Волтаге
↓
Геометрија електроде и зазор
↓
Потребан радни век
↓
Избор премаза
Немојте бирати Ир-Та само зато што је ММО премаз.
Не бирајте Пт само зато што је платина племенит метал.
Активни премаз треба да одговара електрохемијском процесу.

7. Титанијумске аноде у односу на бакарне, оловне и графитне аноде
Различити процеси галванизације су историјски користили различите анодне материјале.
Не постоји појединачни анодни материјал који је аутоматски најбољи за сваку купку за оплату.
Тачно поређење зависи од тога коју функцију електрода треба да обавља.
У конвенционалном бакреном облагању, растворљиве бакарне аноде имају важну предност:
обнављају јоне бакра док струја пролази кроз ћелију.
Ова функција се не може једноставно занемарити када се разматра нерастворљива титанијумска анода.
Титанијумска анода може да обезбеди стабилност димензија, али је и даље потребна стратегија допуњавања бакра.
Дакле, поређење није једноставно:
Бакар против титанијума
то је:
Растворљиви-Анодни процес у односу на нерастворни-Анодни процес
То је много значајније инжењерско поређење.
Аноде нерастворљиве од легуре олова{0}} су се историјски користиле у неким апликацијама за галванизацију, укључујући хромирање.
Обложена титанијумска анода нуди другачији концепт електроде: фабриковану титанијумску структуру у комбинацији са пројектованим активним премазом.
Једна потенцијална предност је могућност стварања прецизне мреже, закривљених, сегментираних или прилагођених структура електрода.
Међутим, замену треба размотрити тек након процене компатибилности са стварном хемијом купатила.
Графит је још један традиционални материјал за електроде који се користи у одабраним електрохемијским процесима.
У поређењу са графитом, обложена титанијумска структура пружа различите механичке карактеристике и може се произвести у тање, закривљене, мрежасте или заварене склопове.
Опет, то не значи да је титанијум универзално супериоран.
Одговарајући избор зависи од:
Процесна хемија + Потребна реакција + Механички дизајн + Густина струје + Захтеви за одржавање
За набавку, ово поређење{0}}засновано на процесу је корисније од поређења материјала за електроде само по набавној цени.

8. Где се титанијумске аноде могу користити у галванизацији дубоког цилиндра?
Обложене титанијумске аноде могу се разматрати у неколико области превлаке цилиндра за гравуру, у зависности од дизајна процеса.
У системима за бакарно превлачење дизајнираним око нерастворљивих анода, обложене титанијумске електроде могу да обезбеде стабилну анодну структуру.
Пошто титанијумска анода не снабдева депоновани бакар, систем мора одвојено да одржава концентрацију{0}}јона бакра.
Ова врста апликације стога захтева разматрање оба:
Анодна електрохемија + допуна купатила
Обложене титанијумске аноде се такође могу проценити за хромирање где је активни премаз компатибилан са специфичним електролитом и анодном реакцијом.
Премаз не треба бирати само зато што се апликација назива „хромирање“.
Требало би размотрити стварни састав купатила, густину струје, температуру, напон и очекиване услове рада.
Електроде на бази титанијума{0}} такође могу да се произведу као помоћне аноде за области где дистрибуција струје захтева додатну контролу.
Пошто је титанијум веома погодан за производњу, ове електроде могу бити дизајниране у релативно специфичне облике и постављене у складу са геометријом опреме.
Нова опрема за цилиндар за гравуру даје прилику да се узме у обзир геометрија електроде у фази пројектовања, а не да покушава да се угради нова електрода у постојећи аранжман.
Дизајнер опреме може проценити:
Пречник цилиндра → Закривљеност аноде
Дужина цилиндра → Дужина активне електроде
Радна струја → Потребна активна површина
Хемија у купатилу → Активни премаз
Распоред опреме → Електрично повезивање и монтажа
Овај интегрисани приступ може бити посебно користан за прилагођене линије за облагање.

9. Како одабрати титанијумску аноду за гравуру цилиндар
Механички цртеж је важан када се производи прилагођена анода, али не пружа довољно информација за одабир исправног премаза.
За смислену техничку процену, добављач треба да разуме обамеханичким захтевима и електрохемијским условима рада.
1. Примена платинга
Прво дефинишите стварни процес.
Да ли је електрода намењена за:
бакарно облагање;
хромирање;
помоћна електрода;
други процес галванизације?
Апликација пружа прву индикацију потребне електрохемијске реакције.
2. Састав електролита
Обезбедите што више информација о купатилу, укључујући:
врсте које садрже{0}}главни метал;
концентрација;
концентрација киселине;
пХ где је релевантно;
хлорид или други важни јони;
адитиви тамо где су релевантни.
Електролит директно утиче на компатибилност премаза.
3. Радна струја и густина струје
И нормална радна струја и максимална струја су корисне.
Ако је позната ефективна површина електроде, може се проценити густина струје.
Ово је важно зато што захтеве премаза треба узети у обзир у односу на електрично оптерећење постављено на активну површину.
4. Радна температура
Обезбедите и типичну и максималну температуру купатила где је то могуће.
Температура може утицати на брзину електрохемијске реакције и услове рада електроде.
5. Димензије цилиндра
За систем цилиндара за гравуру, важне димензије укључују:
Пречник цилиндра + укупна дужина + ефективна дужина оплата
Ове димензије помажу у одређивању закривљености аноде, ефективне дужине и укупне структуре.
6. Анодна-Катодна удаљеност
Потребан размак између електрода је важан параметар дизајна.
Ако постојећи систем већ има дефинисану празнину, то треба укључити у техничке информације.
7. Постојећа информација о аноди
За постојећу линију за облагање, информације о тренутној електроди су изузетно корисне.
Ово може укључивати:
● анодни материјал;
● димензије;
● цртежи;
● фотографије;
● типичан радни напон;
● радни век;
● режим квара;
● коришћени узорак електроде где је доступан.
Коришћена анода понекад може пружити драгоцене информације о стварним радним условима и обрасцима кварова.
8. Електрични прикључак
Електрода такође мора да се правилно интегрише са постојећим системом напајања и сабирница.
Због тога током производње треба узети у обзир положај прикључка, тренутне{0}}захтеве за ношење, распоред монтаже и дизајн контаката.
9. Распоред рада
Да ли је линија за оплате ради:
континуирано;
повремено;
у више смена;
са честим циклусима{0}}заустављања?
Такође разјасните да ли анода остаје уроњена када је напајање искључено.
Ови оперативни детаљи могу бити релевантни приликом процене услова рада електрода.
10. Постојећи проблеми процеса
Ако је сврха замене електроде решавање постојећег проблема, опишите проблем директно.
Примери могу укључивати:
● кратак век трајања електроде;
● неуједначена оплата;
● промена геометрије аноде;
● нестабилан радни напон;
● отежана контрола{0}}зазора између електрода;
● често одржавање;
● забринутост због контаминације;
● потреба за прилагођеним обликом.
Ово помаже да се осигура да је нова електрода дизајнирана око стварног циља, а не да једноставно репродукује старе димензије.
11. Очекивани радни век
Ако пројекат има{0}}услужни век трајања, о њему треба разговарати заједно са тренутном густином и спецификацијом премаза.
Радни век се не може смислено проценити само из димензија.
Завршне мисли: Изаберите аноду за процес, а не само цртеж
За галванизацију дубоког цилиндра, аноду не треба третирати једноставно као фабриковану компоненту од титанијума.
Његов учинак зависи од интеракције између:
Електролит + анодна реакција + активни премаз + активна површина + густина струје + геометрија + јаз између електрода + радни услови
За бакарно превлачење, такође је неопходно направити разлику између концепта процеса растворљивих{0}}анода и нерастворљивих-анада.
За обложене титанијумске аноде,Ир-Та ММО и Пт/Ти обезбеђују различите активне површине и треба их изабрати у складу са стварним електрохемијским окружењем.
Истовремено, геометрија дубоког цилиндра чини механички дизајн посебно важним.
Добро{0}}добро дизајнирана електрода стога комбинује:
Исправна структура титанијума + тачна активна површина + исправан систем премаза + тачна густина струје
Циљ није једноставно произвести титанијумску аноду која се уклапа у резервоар за оплату.
То је да се развије електрода која одговара електрохемијском процесу.
Потребна вам је титанијумска анода за вашу линију за гравирање цилиндра?
Ехисен развија прилагођеноИр-Та ММО титанијумске аноде и платинизоване титанијумске (Пт/Ти) анодеза индустријску електрохемијску и галванску примену.
За почетну техничку процену можете обезбедити:
Примена облагања + електролит + радна струја + температура + димензије цилиндра + размак између електрода + информације о постојећој аноди + цртеж или фотографије
На основу ових радних услова, структура електроде, ефективна активна површина, систем премаза и спецификација премаза могу се проценити заједно.
Радни услови → Електрохемијска анализа → Избор премаза → Дизајн аноде → Прототип → Испитивање → Производња